Blog de Neura · Gestión y operaciones
Capacidad de producción de un taller de confección
Calcula cuánto puede producir tu taller y cuánto espacio queda para nuevos pedidos. Incluye fórmulas, un ejemplo por minutos y criterios para revisar cada etapa antes de comprometer una entrega.
Equipo Neura · 30 de octubre de 2026 · 9 min de lectura
La capacidad de producción de un taller de confección es la cantidad de prendas que puede fabricar en un periodo, con determinados recursos y condiciones de trabajo. Para estimarla, relaciona personas disponibles, minutos de trabajo, tiempo estándar por prenda y eficiencia; después revisa la etapa que limita la salida. Antes de aceptar un pedido, descuenta la carga ya comprometida y comprueba materiales, calidad y calendario de entrega.
¿Qué capacidad necesitas conocer antes de aceptar un pedido?
Necesitas la capacidad disponible para ese pedido, modelo y fecha. Contar máquinas o recordar tu mejor jornada no basta para prometer una entrega.
Conviene separar tres conceptos:
- Capacidad teórica: resultado bajo condiciones ideales, antes de considerar las pérdidas de rendimiento del proceso.
- Capacidad prevista: producción estimada con personal, equipos y eficiencia compatibles con la situación real.
- Capacidad libre: parte de la capacidad prevista que queda después de asignar los compromisos existentes y las reservas de planificación que correspondan.
Una remalladora sin una persona disponible no aporta la misma capacidad que una estación operativa. Tampoco puedes asumir que fabricar polos básicos y camisas con varios detalles ocupa el mismo tiempo.
El programa de Gestión de la producción de prendas de vestir del Minedu relaciona la planificación con operaciones, tiempos, recursos, fechas de entrega y balance de línea. Esa combinación permite pasar de una cantidad deseada a un plan verificable.
¿Qué datos debes reunir para calcular la capacidad?
Reúne datos de una misma etapa y un mismo periodo. Si analizas costura, utiliza su personal y sus tiempos; calcula corte, acabado y empaque por separado.
Esta tabla es una propuesta de registro para una marca o taller de Gamarra:
| Dato | Qué registrar | Error que debes evitar |
|---|---|---|
| Modelo y versión | Prenda, materiales y operaciones aprobadas | Usar el tiempo de una versión más sencilla |
| Personal disponible | Personas asignadas y minutos de cada una | Contar a alguien completo en dos áreas |
| Equipos necesarios | Máquinas operativas y compatibilidad con la tarea | Sumar equipos que el modelo no utiliza |
| Minutos programados | Tiempo del periodo bajo una base definida | Mezclar horas con minutos |
| Tiempo estándar | Minutos de trabajo por prenda en esa etapa | Confundir trabajo acumulado con plazo de entrega |
| Eficiencia prevista | Resultado observado en condiciones comparables | Elegir un porcentaje porque parece conveniente |
| Carga comprometida | Trabajo pendiente por pedido y etapa | Reservar otra vez operaciones ya terminadas |
El tiempo estándar por prenda, expresado habitualmente como SMV, representa el trabajo de las operaciones definidas bajo un método y condiciones establecidos. No equivale al tiempo que el pedido permanece esperando en el taller. La OIT incluye SMV, estudios de tiempos y cálculos de capacidad entre las herramientas de ingeniería industrial para confecciones.
Para mantener la referencia del modelo, vincula el registro con su ficha técnica de la prenda. Si cambia la construcción, revisa el tiempo antes de reutilizarlo.
¿Cuál es la fórmula de capacidad de producción en confección?
Una estimación inicial de costura divide los minutos disponibles, ajustados por eficiencia, entre los minutos estándar de una prenda. Si todas las personas tienen igual disponibilidad:
Capacidad prevista = personas disponibles × minutos programados por persona × eficiencia ÷ minutos estándar por prenda.
Usa la eficiencia como decimal: 70 % se introduce como 0,70. Si las personas trabajan tiempos diferentes, suma sus minutos individualmente antes de aplicar la eficiencia.
El informe del Banco Mundial sobre manufactura en Lesotho, página 44 del PDF explica la relación entre minutos disponibles y minutos de confección, y advierte que el objetivo teórico omite interrupciones y ajustes. Aquí se utiliza ese enfoque como referencia de cálculo, sin trasladar rendimientos de otros países al Perú.
Ejemplo hipotético de elaboración propia: un taller dispone de ocho personas en costura, 450 minutos programados por persona, un tiempo estándar de 20 minutos por polo y una eficiencia prevista del 70 %.
- Minutos disponibles: 8 × 450 = 3600 minutos-persona.
- Capacidad ajustada: 3600 × 0,70 = 2520 minutos estándar.
- Producción prevista: 2520 ÷ 20 = 126 polos por jornada.
Sin el ajuste, el cálculo daría 180 polos. Los 126 son una estimación de costura bajo estos supuestos, no una promesa de prendas empacadas. Ningún valor del ejemplo representa un promedio peruano ni un resultado de un cliente.
¿Cómo obtienes una eficiencia útil para planificar?
Calcula la eficiencia con registros comparables y conserva la misma base de minutos. Puedes relacionar el trabajo estándar producido con los minutos disponibles del equipo.
Eficiencia (%) = suma de (prendas producidas de cada modelo × su tiempo estándar) ÷ minutos-persona disponibles × 100.
El apéndice de cálculos de productividad del estudio WPT alojado por el Banco Mundial emplea esa relación y señala que diferencias en los tiempos estándar dificultan comparar fábricas.
Para tu registro, define qué salida contabilizas y controla las prendas observadas por separado. Una misma prenda corregida no debe contarse dos veces como producción terminada.
En el ejemplo, los 450 minutos excluyen las pausas programadas. La eficiencia debe medirse sobre esa misma base: si también descuentas pérdidas que el porcentaje ya incorpora, reducirás dos veces la capacidad. Anota las reglas del cálculo para que otra persona pueda repetirlo.
Si aún no tienes un estándar validado, registra unidades terminadas y horas de varios lotes comparables como referencia provisional. Identifica el modelo y las condiciones; evita convertir el mejor día observado en una cuota permanente.
¿Por qué la etapa más lenta cambia la entrega?
Porque una prenda debe completar todas sus operaciones. El cuello de botella es el recurso o etapa cuya capacidad restringe el flujo; aumentar la salida anterior puede generar más trabajo esperando.
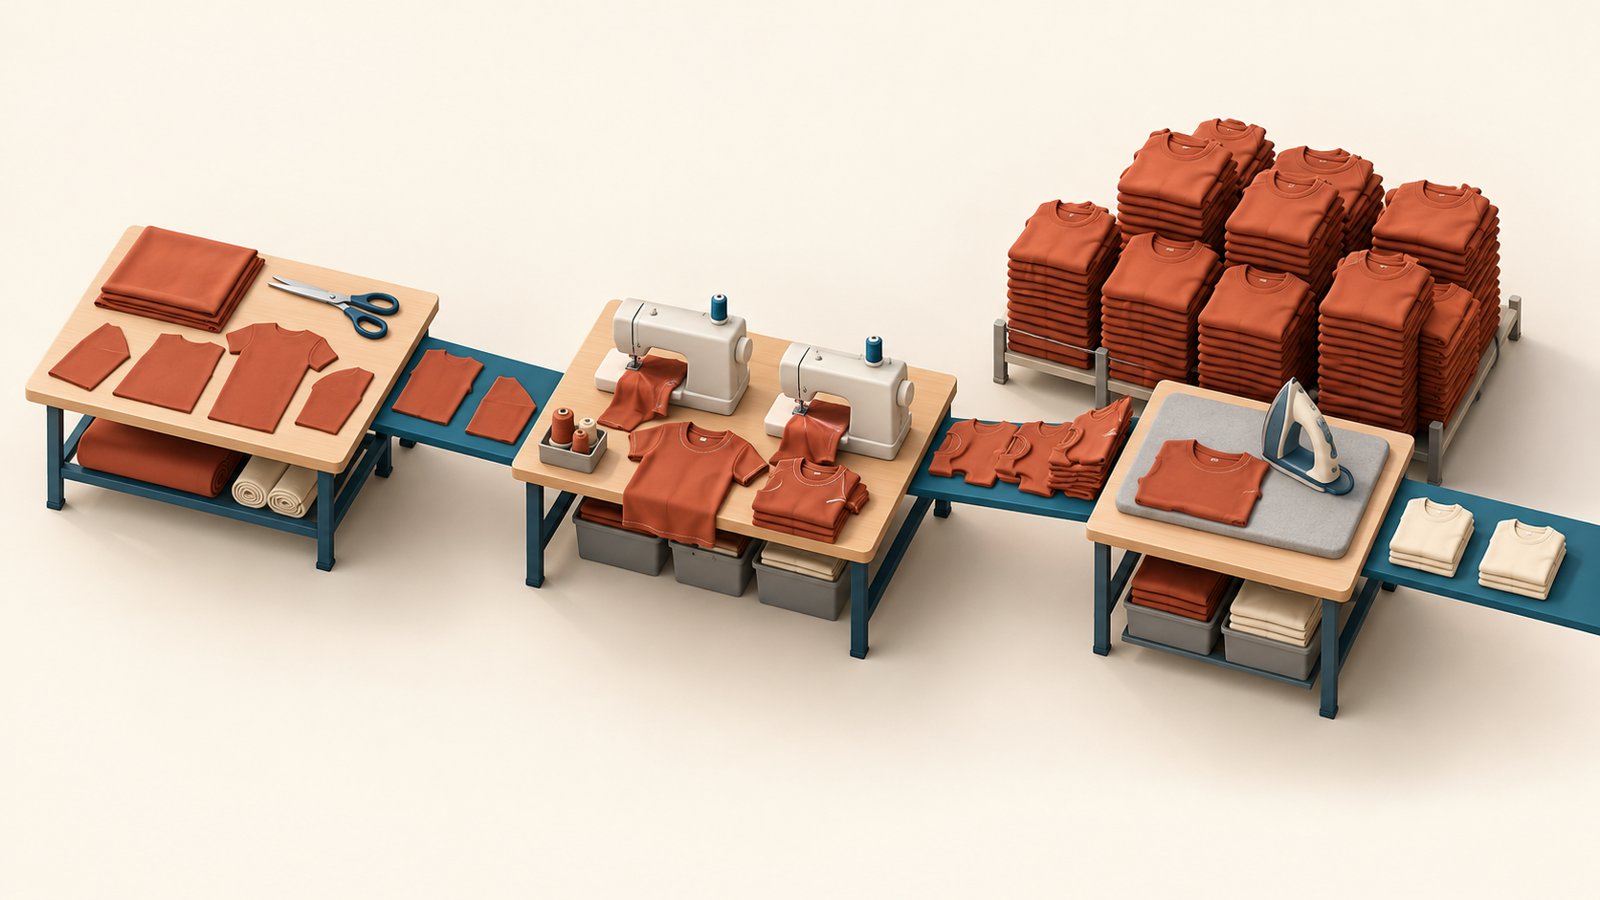
Supón estas capacidades diarias para el mismo polo, con equipos separados y materiales disponibles. Es una ampliación didáctica del ejemplo:
| Etapa | Capacidad prevista por jornada | Qué revisar |
|---|---|---|
| Corte | 180 juegos completos | Cuándo estarán listos para costura |
| Costura | 126 prendas | Balance entre operaciones y máquinas |
| Acabado y revisión | 100 prendas aprobadas | Recurso que limita esta secuencia |
| Empaque | 150 prendas | Recepción de prendas ya aprobadas |
En un flujo estable, esta secuencia queda limitada a 100 prendas diarias, aunque costura pueda avanzar 126. Esa cifra tampoco garantiza terminar 500 prendas nuevas en cinco días: hay que considerar el arranque, las esperas y el paso de cada lote entre etapas.
El balance consiste en ajustar la distribución del trabajo según esas restricciones. Antes de añadir máquinas de coser, revisa qué impide completar acabado: puede faltar una persona capacitada, equipo, información o material.
Para registrar lo que efectivamente avanza después de programarlo, utiliza la guía de control de producción textil. Aquí la decisión es cuánto trabajo cabe; durante la ejecución debes comprobar si ese supuesto se cumple.
¿Cómo descuentas los pedidos pendientes y combinas modelos?
Convierte la carga pendiente en minutos estándar por etapa y compárala con su capacidad disponible. Sumar prendas de distinta complejidad puede ocultar una sobrecarga.
Con los supuestos de costura anteriores, cinco jornadas aportan 2520 × 5 = 12 600 minutos estándar. Si otros pedidos tienen asignados 7200 minutos pendientes, quedan 5400 minutos antes de cualquier reserva adicional justificada.
Un pedido nuevo de 200 polos, a 20 minutos cada uno, requiere 4000 minutos. Cabe en esa capacidad agregada de costura; todavía debes confirmar acabado, materiales y secuencia antes de aceptar la fecha.
Para una mezcla distinta, 100 polos de 20 minutos y 60 camisas de 30 minutos requieren 2000 + 1800 = 3800 minutos. Los tiempos son supuestos del ejercicio. Revisa también si ambas prendas utilizan máquinas o habilidades diferentes: el total de minutos puede caber mientras una operación específica está saturada.
Una investigación de la PUCP sobre planeamiento en confecciones aborda las fechas de despacho considerando capacidad actual, pedidos colocados y reservas por proceso. Aplicado a tu registro, esto exige actualizar lo pendiente, no seguir bloqueando el pedido original completo cuando una parte ya terminó.
¿Cómo conviertes el cálculo en una fecha de entrega?
Asigna el pedido a espacios reales del calendario y verifica cuándo termina la última operación. Dividir cantidad entre capacidad diaria ofrece una duración de referencia, pero no incorpora por sí solo la cola de trabajo.
Antes de confirmar al cliente, recorre estos puntos:
- Liberación: fecha en que estarán aprobadas la muestra, la tela y los avíos.
- Disponibilidad: primer espacio utilizable de cada etapa, considerando compromisos anteriores.
- Secuencia: tamaño de los lotes de transferencia y operaciones que pueden superponerse.
- Servicios externos: cupo confirmado, traslado, recepción y revisión del bordado, estampado o lavado.
- Cierre: tiempo para correcciones, empaque y despacho según el acuerdo.
Distingue una fecha propuesta de una fecha confirmada. Si un proveedor aún no acepta el cupo, registra esa dependencia y su responsable. Un plazo escrito sin respaldo de capacidad solo desplaza la incertidumbre al cliente.
Cuando cambie el pedido, recalcula las operaciones afectadas. Un color adicional puede requerir preparación; una entrega parcial puede alterar la secuencia. Actualiza también los compromisos que comparten esos recursos.
¿Qué debes revisar en un ERP para gestionar estos pedidos?
Evalúa cómo relaciona productos, producción, proveedores e inventario, y pide demostrar las funciones específicas de planificación que necesitas. Tener un módulo de producción no confirma por sí solo un programador automático de capacidad.
NEURA ERP es un sistema de gestión para marcas de ropa y la industria textil en el Perú, de Opolarity SAC. Su modelo entiende tallas, colores, variantes y colecciones, y reúne procesos comerciales y productivos en una plataforma, según el plan contratado.
A octubre de 2026, el plan Escala cuesta S/ 550 al mes, sin IGV, e incluye producción y proveedores, 10 usuarios, hasta tres sucursales o almacenes y cinco puntos de venta. Puedes consultar los planes de NEURA ERP.
Lleva a la demostración dos pedidos que compitan por la misma semana. Comprueba qué se registra, cómo se consulta la carga pendiente y qué parte del cálculo debes mantener fuera del sistema. Solicita validar expresamente tiempos estándar, capacidades por recurso y reprogramación si son requisitos de tu taller.
¿Quieres revisar tu operación con un pedido real?
Prepara cantidades por variante, etapas, tiempos disponibles y compromisos pendientes. En la demo gratuita de NEURA ERP puedes revisar el alcance de producción y proveedores para tu marca y evaluar las funciones necesarias con ese caso concreto.
Preguntas frecuentes
¿Cuántas prendas puede producir un taller al día?
Depende del modelo, personal, equipos, tiempo disponible y rendimiento observado. Calcula cada etapa con datos propios y verifica cuál limita la salida de prendas aprobadas; no existe una cifra única aplicable a todos los talleres.
¿Capacidad instalada y capacidad disponible son iguales?
No. La capacidad instalada describe el potencial asociado a los recursos del taller; la disponible para nuevos pedidos depende además de su operatividad, personal, calendario y carga comprometida.
¿Puedo calcular la capacidad de confección en Excel?
Sí, con una fila por pedido y etapa, tiempos definidos y responsables de actualizar los pendientes. Conserva versiones y una misma unidad de medida para evitar sumar minutos de trabajo con horas de calendario.
¿Qué hago si la carga supera la capacidad?
Revisa prioridades, entregas parciales y alternativas de capacidad confirmadas con el cliente y los responsables de producción. Antes de tercerizar, comprueba plazo, calidad y capacidad del proveedor; trasladar el trabajo no elimina esas restricciones.
¿Un ERP calcula automáticamente cuándo estará listo el pedido?
Solo si dispone de esa función y está configurado con tiempos, recursos, calendarios y restricciones fiables. Compruébalo con un caso real en la demostración y revisa cómo trata los cambios, las esperas y las operaciones externas.
Diagnóstico gratis
💻 Conoce qué tan digitalizado está tu negocio, 🔍 descubre qué está frenando su crecimiento y 🚀 cómo la tecnología puede ayudarte a optimizar tus procesos y vender más.
Seguir leyendo
Control de inventario de telas: kilos, metros y rollos
Aprende a controlar telas por rollo, lote y unidad de medida, con ejemplos de conversión y disponibilidad. Una guía para separar lo recibido, lo reservado y lo que realmente puedes cortar.
28 de octubre de 2026
Orden de corte en confección: formato y ejemplo por tallas
Aprende a preparar una orden de corte con cantidades por talla y color, capas y materiales identificados. Incluye una plantilla y un ejemplo de 180 polos para comprobar lo autorizado y lo entregado a costura.
25 de octubre de 2026
Cierre de caja en una tienda de ropa: guía práctica
Aprende a cerrar el turno de tu tienda separando efectivo, tarjetas y billeteras digitales. Incluye un ejemplo en soles y una hoja de control para investigar diferencias.
23 de octubre de 2026